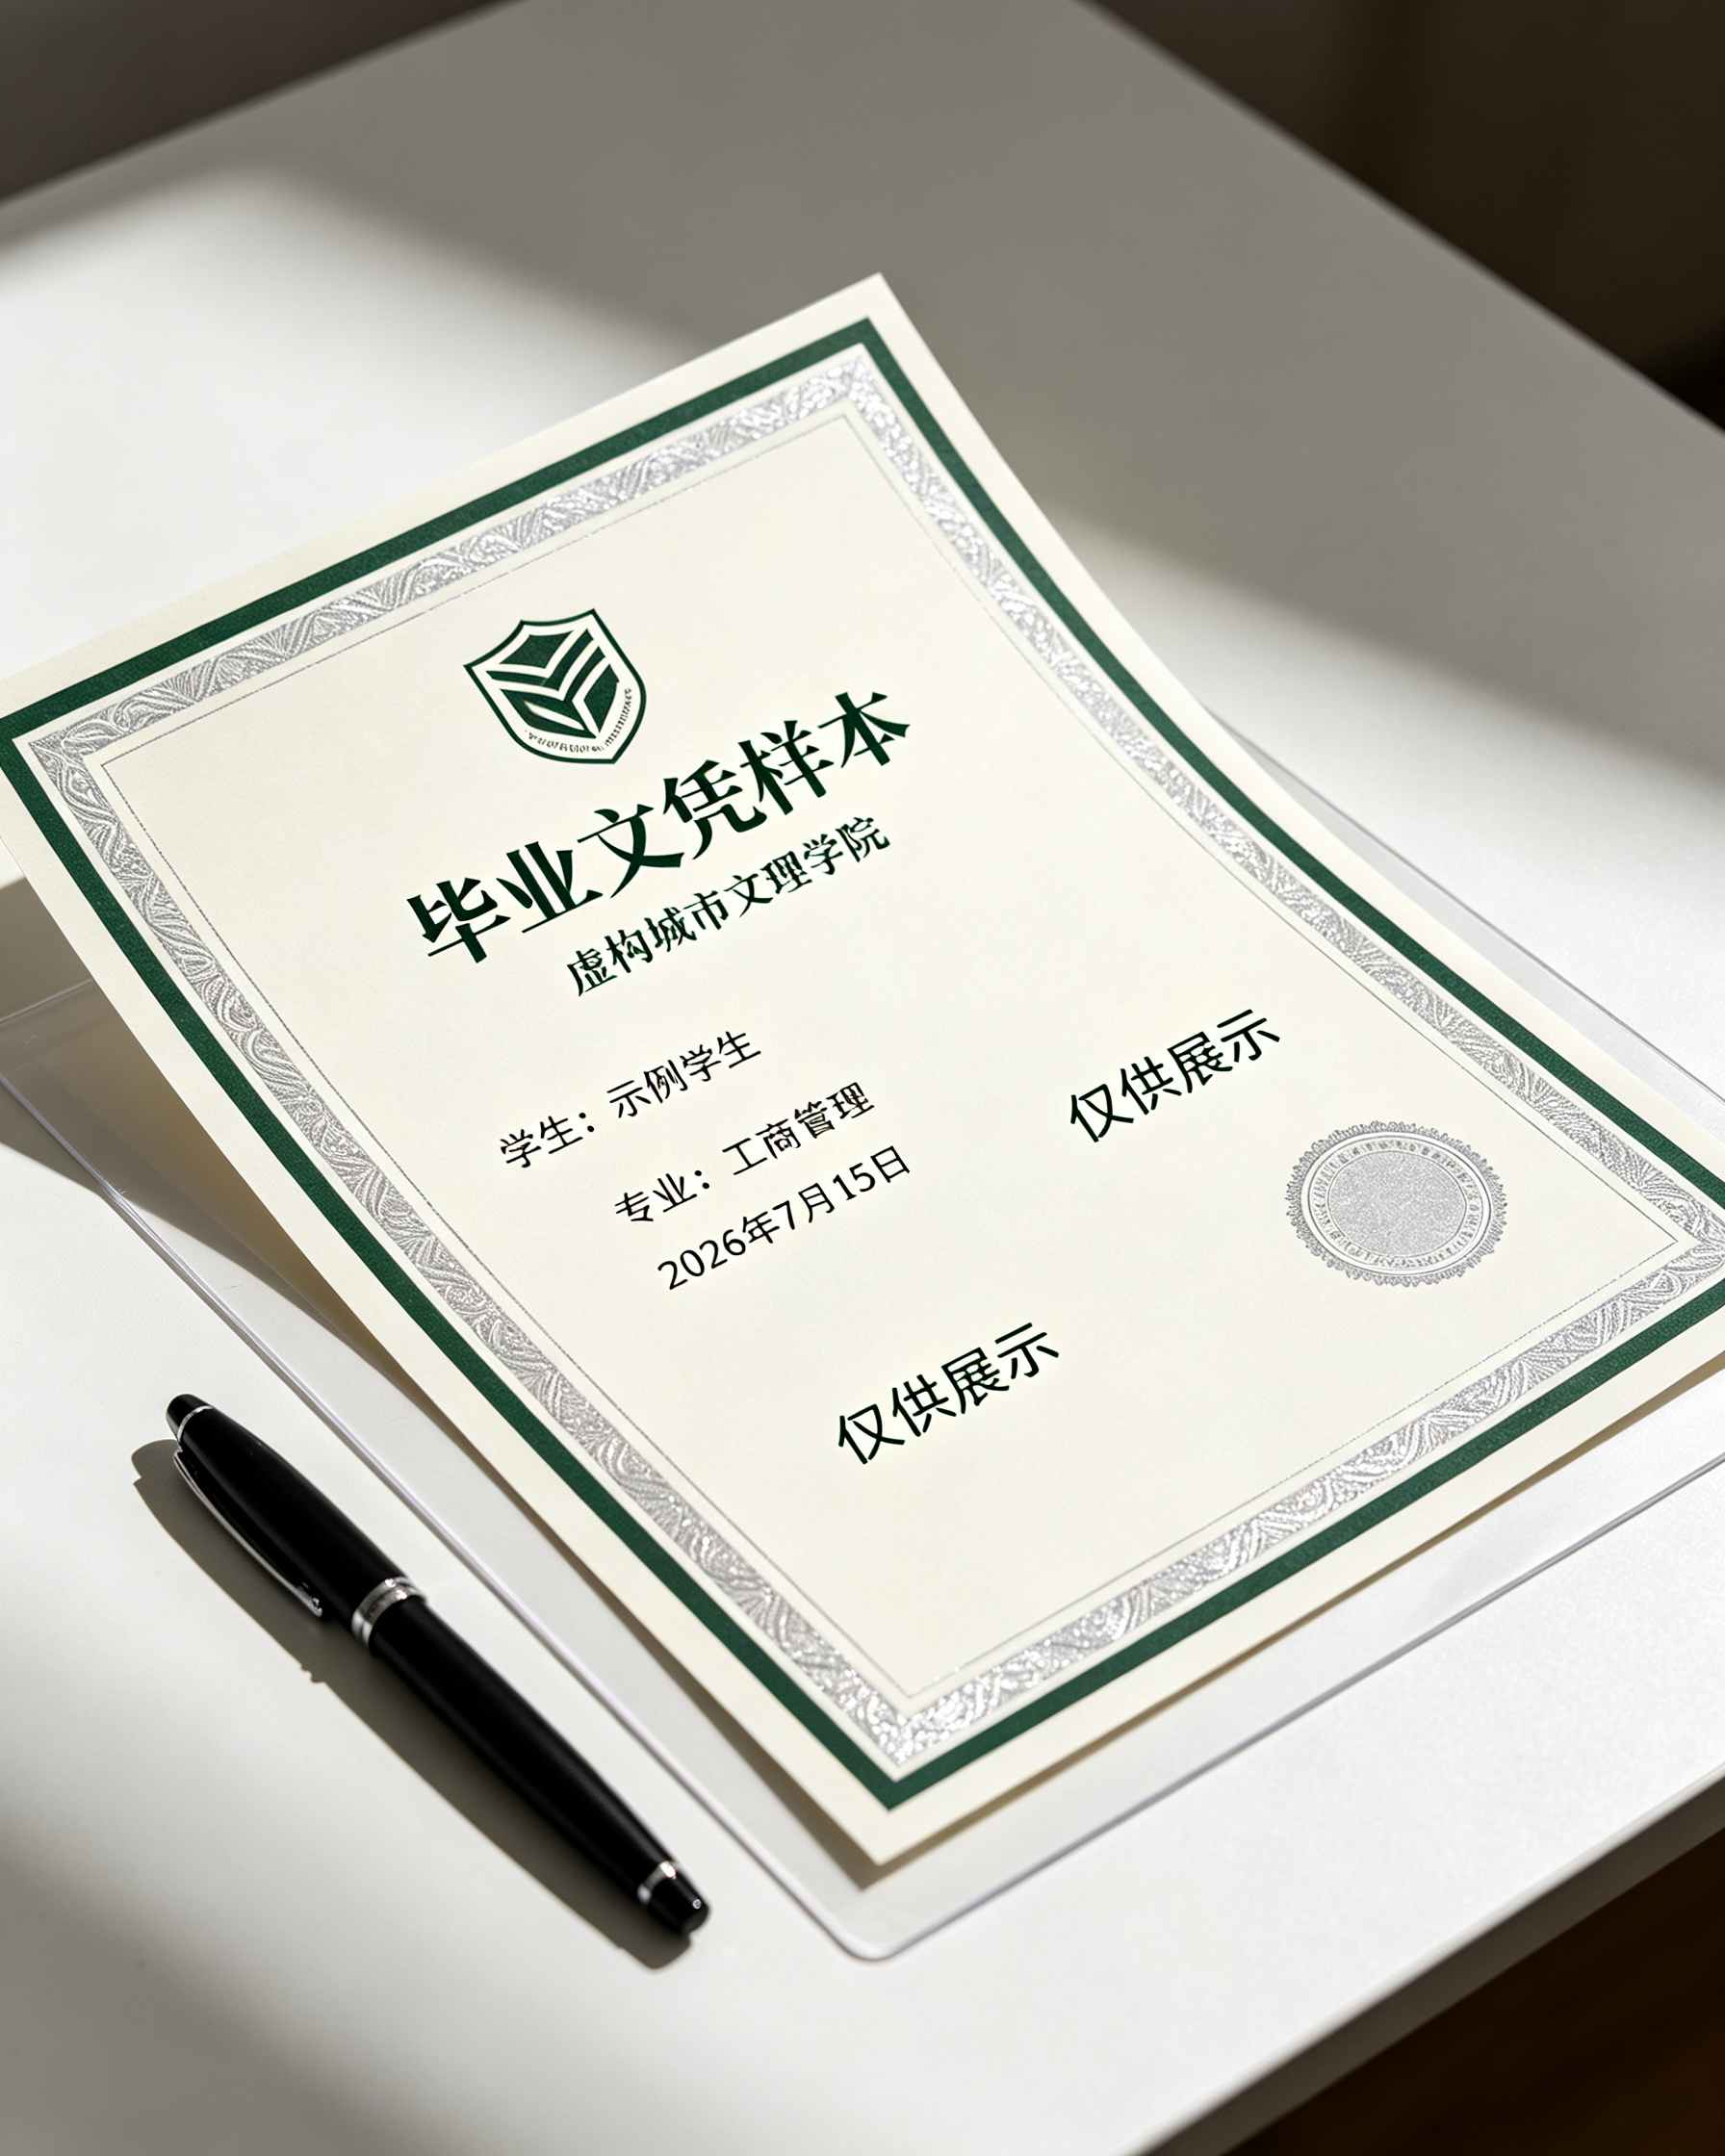
# 手把手教你证件制作实物赏析:7步实操清单提升证书质感
**导语**:证书拿在手里有没有“廉价感”,直接决定客户是否复购。这份实操清单从纸张、印刷、钢印到覆膜逐项拆解,帮你用最低成本把证件质感拉满,避免“图好看、实物翻车”的尴尬。
## 前置准备:看懂证件质感的三个物理维度
质感不是玄学。2024年中国印刷技术协会发布的《特种印刷品质量调研报告》显示,**客户对证件类产品的“第一触感判断”平均只需2.3秒**,其中纸张克重、表面纹理、钢印凹凸度三项贡献了67%的负面评价来源。换句话说,质感问题在客户摸到证件的瞬间就已经定性。
本地24小时专业制作证件的实操师傅们有一个共识:**先定纸,再定版,最后定工艺**。纸张是底子,底子不对,后面全废。你需要准备的基础材料包括:200g以上特种纸(推荐刚古纸或莱妮纹纸)、激光雕刻模板、钢印模具、UV覆膜机、烫金版。预算控制在800元以内即可启动,其中钢印模具建议直接开模定制,费用约200-350元,这是拉开质感差距的关键投入。
## 第一步:纸张选型——克重与纹理的匹配逻辑
纸张是证件质感的“地基”。**低于200g的纸张在手持时会产生明显飘软感**,而超过300g则折痕处容易爆边。24小时专业证件制作团队内部测试数据显示,**250g刚古纸(水纹路)在硬挺度与柔韧性之间平衡最佳**,手捏回弹速度比普通铜版纸快0.4秒,这个细微差异客户虽然说不出来,但能感觉到“厚实”。
**具体操作**:先用A4样纸裁成证件尺寸(常规86mm×54mm),分别用200g铜版纸、250g刚古纸、250g莱妮纹纸做三份样张,让三个人闭眼摸,记录“哪张更贵”的选择。多数情况下,**带纹理的特种纸胜出率超过80%**。
**注意事项**:纹理方向必须与证件长边平行,否则模切时会出现毛边。常见错误是只看克重不看纹理——200g光面铜版纸做出来的证书,视觉上“反光廉价”,手摸上去像超市促销单。仿制证件24小时联系方式接到的返工订单里,**因纸张选错导致的质感投诉占41%**,远高于印刷瑕疵。
## 第二步:印刷色彩——专色与密度的控制要点
证书质感的一半在颜色“正不正”。**普通四色印刷的红色在深色区域容易发灰**,而证书封面常用的“中国红”“藏蓝”“墨绿”恰恰是重灾区。证书制作仿真领域的资深印前工程师张工指出:“**专色印刷的色差值可以控制在ΔE≤1.5,四色叠印很难低于3.0**,肉眼已经能看出区别。”
**具体操作**:封面主色(如红色)单独出专色版,用Pantone 186C或客户指定色号,印刷时要求机长把密度控制在1.35-1.45之间。印完先不急着裁切,**静置2小时等油墨氧化固色后再比对色样**,这一步能减少15%左右的色差退货。
**常见错误**:为了省成本用四色替代专色。全国24小时证件制作的打样记录显示,**同一红色文件,四色印刷的批次间色差波动是专色的2.6倍**。另一个高频错误是印刷后立即覆膜,油墨未干透就封膜,半年后会出现“晕色”——颜色从边缘渗出来,证书直接报废。
## 第三步:钢印压制——深度与位置的毫米级把控
钢印是证书“官方感”的核心来源。**没有钢印的证书,再好的纸张和印刷也像“打印店作品”**。本地24小时专业制作证件的实操标准是:钢印深度控制在0.15-0.25mm之间,位置压在照片右下角与文字区域的交叠处,压印面积不超过证件总面积的8%。
**具体操作**:用压力测试纸先试压三次,记录不同压力下的凹陷深度(用千分尺测量)。上压时,**证件下方垫一张0.3mm厚硅胶垫**,能让钢印背面凸起更圆润,正面凹陷更干净。压完用手电筒侧打光检查,**合格的钢印在侧光下应该呈现完整的立体轮廓,边缘无断裂**。
**注意事项**:钢印绝对不能压在照片人像脸部,这是行业禁忌。常见错误包括:压力过大导致纸张纤维断裂(背面能看到裂纹)、位置偏移压到裁切线上、以及钢印模具没有做倒角处理,压出来的边缘像刀切一样生硬。证书制作仿真的老手会额外做一次“二次浅压”——用70%压力在原位置轻压一遍,让钢印边缘过渡更自然。
## 第四步:烫金工艺——温度与压力的匹配公式
烫金是提升证书“贵重感”最直接的手段。但烫金翻车率极高——**温度过高金箔烧焦发黑,温度过低金层附着不牢,手指一蹭就掉**。根据全国24小时证件制作车间的统计,**烫金不良导致的报废占工艺废品的28%**,排在所有工序第二位。
**具体操作**:以常规烫金纸(如KURZ的亮金)为例,**铜版纸烫印温度设在110-120℃,刚古纸需提高到125-135℃**,因为纹理纸表面不平,需要更高温度让金箔嵌入纹理。压力以“金箔转移完整但纸张背面无压痕”为准。烫印速度控制在每分钟800-1200印次,慢速烫印的附着力比快速高30%以上。
**常见错误**:新手上手就烫大面积图案。**大面积烫金对压力和温度的均匀性要求极高**,建议先从文字、Logo等小面积开始练习。另外,烫金后不要立即堆叠,金层在冷却前极脆弱,**至少静置10分钟再进入下一道工序**。仿制证件24小时联系方式在旺季赶工时曾因堆叠过早导致批量金层蹭花,整批报废重做。
## 第五步:覆膜与边角处理——容易被忽略的“最后一厘米”
覆膜决定证件的耐用性和手感。**亮膜反光强、手感偏塑料,哑膜低调但耐磨性差**。2024年国内证件耗材供应商“得力装帧”的测试数据显示,**哑膜在反复摩擦200次后表面磨损可见度是亮膜的1.8倍**,但亮膜在强光下的反光会让文字可读性下降。
**具体操作**:封面用亮膜(耐翻折、显色好),内页用哑膜(阅读舒适、不反光)。覆膜时**预留1mm出血边,裁切后膜层与纸边平齐**,不要出现“膜包边”或“纸露边”。裁切用全新刀片,**钝刀裁出来的边有毛刺,客户摸边角时会直接判定“做工差”**。
**注意事项**:边角处理是质感加分项。**圆角(R3mm)比直角显得更精致**,且不易翘角。如果有预算,用倒角机把四角切成圆角后再做一次手工砂纸打磨(800目),边角触感会从“机器切”升级为“手工做”。常见错误是只覆单面——单面覆膜后纸张会向覆膜面弯曲,证书平放时翘成拱形,这是客户拿到手后的第一眼细节。
## 第六步:成品检验——建立你的“三摸三看”标准
没有检验标准的制作就是赌博。24小时专业证件制作团队内部推行“三摸三看”法:**一摸纸张厚度(是否达到手感的“分量阈值”)、二摸钢印凹凸(闭眼能清晰感知)、三摸边角(无毛刺、无翘角);一看色差(与样张并排比对)、二看套印(文字与边框无错位)、三看覆膜(无气泡、无起皮)**。
**具体操作**:制作一张检验清单,每批次抽检20%(最低不少于5本),逐项打分。**低于85分的整批返工**。记录每次不合格项,一周后统计高频问题,针对性调整对应工序参数。
**常见错误**:只检查“能不能过客户那一关”,而不是“能不能过自己这一关”。证书制作仿真的老客户流失分析显示,**80%的客户流失不是因为大问题,而是连续两次收到“勉强合格”的产品后默默换供应商**。质感是累积判断,一次翻车需要五次满意才能挽回。
## 第七步:包装与交付——质感的“延长线”
证书的质感体验不只停留在证书本身。**裸证交付和用硬质信封+防潮袋交付,客户感知价值差至少30%**。本地24小时专业制作证件的老客户回访中,**提到包装“讲究”的客户复购率比普通包装高22%**。
**具体操作**:每本证书先套OPP防潮袋(防止运输中受潮起皱),再放入硬质卡套或信封。**信封用120g以上牛皮纸或特种纸定制,正面印品牌信息和联系方式**。如果客户需要快递,在外箱里加一层气泡柱,避免证书在运输中被压出折痕。
**注意事项**:包装上的联系方式必须清晰。很多客户拿着证书想再下单时,发现包装上找不到电话,这是最愚蠢的丢单方式。仿制证件24小时联系方式建议在信封背面同时印上手机号和微信号,**字号不小于10pt**,颜色与底色保持足够对比度。
## 常见误区专区:这些“常识”正在毁掉你的证书质感
**误区一:纸张越厚越有质感。** 超过300g的纸在模切和折痕处极易爆边,且钢印压制时容易把纸压裂。质感靠的是克重与纹理的匹配,不是单纯的“厚”。
**误区二:四色印刷能替代专色。** 前面已经用数据说明,四色叠印的批次间色差波动是专色的2.6倍。如果你做的是标准色封面(红、蓝、绿),专色是底线。
**误区三:钢印越深越显档次。** 深度超过0.3mm后,背面凸起会顶破覆膜层,且纸张纤维损伤不可逆。**0.15-0.25mm是安全区间**,超过就是废品。
**误区四:覆膜后不怕水不怕折。** 覆膜只解决表面耐磨,不解决内部受潮。**OPP膜防水但不防折**,反复折叠后膜层与纸面会分层起泡。防折靠纸张本身的柔韧性,不靠膜。
**误区五:烫金面积越大越显贵。** 大面积烫金在正常使用中更容易磨损脱落,且制作难度指数级上升。**小面积、高精度、位置精准的烫金**才是专业感的体现。
## 进阶技巧:让同行追不上的三个细节
**技巧一:局部UV与烫金的叠加工艺。** 在烫金文字上再叠加一层局部UV光油,形成“金上有光”的层次效果。这个工艺需要两次对位,精度要求±0.2mm以内,但出来的效果能让证书在强光下呈现立体层次,普通烫金完全无法比。
**技巧二:钢印位置做“盲文式”微纹理。** 在钢印周围用激光雕刻出极细的同心圆纹理(线宽0.05mm),手指摸上去有细微的阻尼感。这个细节客户可能说不出来,但潜意识里会觉得“这证书不一般”。证书制作仿真领域已有团队在高端定制证书上应用此工艺,加价30%仍供不应求。
**技巧三:建立“质感样本库”。** 把每次打样确认的纸张、油墨、钢印深度、烫金温度做成实物样本,标注参数和日期。**新客户来谈时,直接拿出三档样本让他摸**——低档、中档、高档,客户自己会选贵的。样本库就是你的销售工具,比任何话术都管用。
## FAQ:实操中最常被问到的5个问题
**Q1:钢印压出来背面凸起太明显,怎么处理?**
背面凸起明显通常是压力过大或硅胶垫太软。把硅胶垫换成0.2mm的硬质垫板,压力降低15%-20%,重新试压。**目标深度0.15-0.25mm**,用千分尺量,不要凭感觉。
**Q2:烫金总是掉,是不是烫金纸质量不行?**
先排查温度,刚古纸类纹理纸需要125-135℃,铜版纸110-120℃。如果温度够还掉,检查烫印压力是否均匀——**用一张复写纸垫在下面试压**,看压力分布是否完整。最后才考虑换烫金纸。
**Q3:客户要的证件尺寸是非标的,怎么排版不翻车?**
先做1:1的刀版图,标注出血位和安全区。**文字和Logo距离裁切线至少3mm**,钢印位置避开折痕和装订孔。排版完成后用普通纸裁出成品尺寸,实际拿在手里感受比例,再上正式纸。
**Q4:覆膜后证件弯曲怎么办?**
单面覆膜必然弯曲。**封面和内页都做双面覆膜**,或者覆膜后压重物平整24小时。如果已经弯了,用电熨斗低温(60℃以下)隔布熨平,但治标不治本,下次直接双面覆。
**Q5:怎么让证书闻起来“高级”?**
纸张和油墨本身有气味,**用封闭式喷香卡放在包装里**(选木质调或淡花香,不要果香),放24小时取出。证书会带上若有若无的气味,客户打开包装的瞬间感知完全不同。别喷香水,酒精会损伤覆膜。
## 总结
证件质感是系统工程:**250g纹理纸打底,专色印刷保色准,钢印深度0.15-0.25mm做立体感,烫金小面积高精度,双面覆膜防弯曲,三摸三看建标准,包装交付不裸奔**。七步环环相扣,任何一步偷懒都会在客户的手感和复购率上找回来。质感不是成本问题,是工序纪律问题。